


我们的视频却能以直观、生动的方式,让您感受到产品的独特之处。观看视频,让PE燃气管非开挖拖拉管品质好才是硬道理自己向您展示它的卓越品质和出色性能。
以下是:内蒙古呼和浩特PE燃气管非开挖拖拉管品质好才是硬道理的图文介绍
农田灌溉PE管材中加入经加工后的 物质,输水过程中溶解出多种营养物质使水营养化,在光合作用下,增加农作物营养积累,提供充足的养料。矿物质元素的加入使水矿化,例如锰是淀粉酶等的活化剂,能促进淀粉分解,使种子萌芽、生长,增加农作物有机物和矿质含量。HDPE燃气管材加入抗菌剂能抑制大肠杆菌在1000个/L,保证农产品食用性,具有较好的韧性,可弯曲、盘卷,储存方便。PE农用管材具有卓越的抗快速开裂传播和抗慢速开裂增长性能,以及良好的防垂悬性能。农业灌溉管材耐腐蚀性好,性能稳定,在输送注入肥料的水时不仅不会被腐蚀,而且不破坏肥料中的养分,保证农作物的生产需求。耐化学性尤其抵抗海水突出,适合海岸沼泽地带,对柔软地盘的适应力强,适合海水养殖、灌溉水路、农田整理等用管,聚乙烯管道大大节省了安装劳动力费用和设备材料投资,它还降低了运行维护费用并延长了使用寿命,所以具有较低的综合工程造价。
PE管材在贮存时应远离火源,隔热,仓库内应保持干燥、整洁,严禁混入任何杂质,严禁日晒、雨淋。运输应贮放在清洁、干燥有顶棚的车厢或船舱内,不得有铁钉等尖锐物。严禁将pe管材与易燃的芳香烃、卤代烃等有机溶剂混运。HDPE是塑料回收市场增长快的一部分。这主要因为其易再加工,有小限度的降解特性和其在包装用途的大量应用。主要的回收利用是将 25%的回收材料,例如后消费回收物(PCR),与纯HDPE经再加工后用于制造不与食物接触的瓶子。因此,综上所述,给水用pe管材是传统的钢铁管材、聚氯乙烯饮用水管的 换代产品。
在PE管材施工之后,很多时候会出现打压不通过,有漏水现象,那么该如何避免这些问题呢?HDPE燃气管室外露天敷设,有阳光照射的地方,建议做遮蔽措施。埋地HDHDPE燃气管道,DN≤110的管路夏天安装可稍蛇形铺设,DN≥110的管路因有足够的土壤阻力,可抵抗热应力,无需预留管长;冬天,均无须预留管长。HDPE管道安装时,如果操作空间太小(如:管道井、吊顶内施工等),应采用电熔式连接方式。HDPE燃气管热熔承插连接时,加热温度不能过高、过长,温度 控制在210±10℃,不然会造成配件内挤出的熔浆过多,减少通水内径;承插时管件或管材接口处应清洁干净,不然会造成承插口脱开漏水;同时,要注意控制好管件的角度和方向,避免造成返工。热熔对接连接时,要求电压在200~220V之间,如果电压过高,会造成加热板温度过高,电压过低,则对接机不能正常工作;对接时应保持对接口对齐,不然会造成对接面积不够要求、焊口强度不够,以及卷边不对成。加热板加热时管材接口处未处理干净,或加热板有油污、泥沙等杂质,会造成对接口脱开漏水;加热时间要控制好,加热时间短,管材吸热时间不够,会造成焊口卷边过小,加热时间过长,会造成焊口卷边过大,有可能形成虚焊。
PE管材在贮存时应远离火源,隔热,仓库内应保持干燥、整洁,严禁混入任何杂质,严禁日晒、雨淋。运输应贮放在清洁、干燥有顶棚的车厢或船舱内,不得有铁钉等尖锐物。严禁将pe管材与易燃的芳香烃、卤代烃等有机溶剂混运。HDPE是塑料回收市场增长快的一部分。这主要因为其易再加工,有小限度的降解特性和其在包装用途的大量应用。主要的回收利用是将 25%的回收材料,例如后消费回收物(PCR),与纯HDPE经再加工后用于制造不与食物接触的瓶子。因此,综上所述,给水用pe管材是传统的钢铁管材、聚氯乙烯饮用水管的 换代产品。
在PE管材施工之后,很多时候会出现打压不通过,有漏水现象,那么该如何避免这些问题呢?HDPE燃气管室外露天敷设,有阳光照射的地方,建议做遮蔽措施。埋地HDHDPE燃气管道,DN≤110的管路夏天安装可稍蛇形铺设,DN≥110的管路因有足够的土壤阻力,可抵抗热应力,无需预留管长;冬天,均无须预留管长。HDPE管道安装时,如果操作空间太小(如:管道井、吊顶内施工等),应采用电熔式连接方式。HDPE燃气管热熔承插连接时,加热温度不能过高、过长,温度 控制在210±10℃,不然会造成配件内挤出的熔浆过多,减少通水内径;承插时管件或管材接口处应清洁干净,不然会造成承插口脱开漏水;同时,要注意控制好管件的角度和方向,避免造成返工。热熔对接连接时,要求电压在200~220V之间,如果电压过高,会造成加热板温度过高,电压过低,则对接机不能正常工作;对接时应保持对接口对齐,不然会造成对接面积不够要求、焊口强度不够,以及卷边不对成。加热板加热时管材接口处未处理干净,或加热板有油污、泥沙等杂质,会造成对接口脱开漏水;加热时间要控制好,加热时间短,管材吸热时间不够,会造成焊口卷边过小,加热时间过长,会造成焊口卷边过大,有可能形成虚焊。

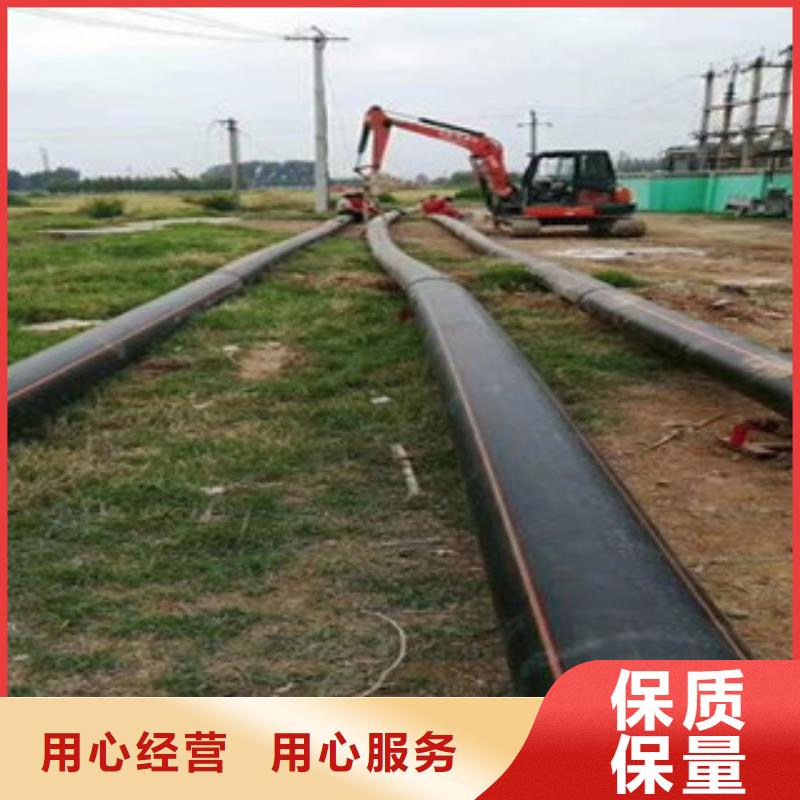
管道系统应分段进行强度试验,试验管段长度不宜超过1km。(二)、强度试验用压力计应在校验有效期内,其量程应为试验压力的1.5~2倍,其精度不得低于1.5级。(三)、强度试验压力应为设计压力的1.5倍,1SDR11聚乙烯管道不应小于0.40MPa;2SDR17.6聚乙烯管道不应小于0.20MPa;3钢骨架聚乙烯复合管道不应小于0.40MPa。(四)、进行强度试验时,压力应逐步缓升,首先升至试验压力的50%,进行初检,如无泄漏和异常现象,继续缓慢升压至试验压力。达到试验压力后,宜稳压1h后,观察压力计不应少于30min,无明显压力降为合格。(五)、经分段试压合格的管段相互连接的接头,经外观检验合格后,可不再进行强度试验。聚乙烯管道和钢骨架聚乙烯复合管道密性试验按 现行标准《城镇燃气输配工程施工及验收规范》CJJ33规定的密性试验要求执行。(一)、聚乙烯管道和钢骨架聚乙烯复合管道工程竣工验收按 现行标准《城镇燃气输配工程施工及验收规范》CJJ33规定的工程竣工验收要求执行。
安装好PE燃气管后,一定要妥善的保护,千万不要私自的动、砸、压、拆、碰燃气管,以确保燃气管不被损坏。燃气管道不可以将其埋入墙体内,并且不能离地面小于10cm。千万不要自己拆装热水器和燃气管线,一定要由燃气公司的专业技术人员前来安装,这样才能保证。要是室内的管线已经带气,并且发现室内燃气泄漏的话,首先要做的是关闭表前燃气阀门,把门窗打开来通风,一定要禁止开启电器开关的所有有可能引发火花的行为。切记不要把燃气管密封,特别是整个楼栋的总阀和各用户家中的燃气表,如需装饰可做成活门柜或留通风孔,要预留足够空间以便维修和安检。
想必大家对PE燃气管各方面都有一定的了解了,还有一些比较深入的问题需要跟大家讨论一下,今天的内容是有关PE燃气管的机械连接,希望大家可以认真看一下。机械连接包括卡箍式连接和卡压式连接两种。尽管PE燃气管系统主要采用水熔连接和电熔连接,但是在某些应用场合PE燃气管道系统采用机械更方便、更经济,例如在PE燃气管道系统的修理中,有时不方便或不可能采用热熔连接或电熔连接,如在地坑中修理被损坏的埋地管道,现场条件不可能保证连接处无水,又如需要在野外连接少量大直径管道时,采用热熔连接需要专用设备可能很不经济,还有,在需要把PE燃气管道和其它管道连接时,也需要采用机械连接。
在PE燃气管道中,COG管道与N2管道水平净距不小于150mm,N2管道与H2管道间距不小于250mm。?PE燃气管道、PE燃气管件、阀门等在安装过程中及安装后应采取有效措施,防止铁屑、焊渣、砂土及其杂物进入或遗留在管内,并进行检查。PE燃气管道连接时,不得用强力对口,加偏垫或加多层垫等方法来接口端面的空隙、偏斜、错口或不同心等缺陷。焦炉煤气、混合煤气PE燃气管道法兰两侧进行跨接,其跨接电阻小于10欧母。所有PE燃气管道放散管均沿着厂房布置,且放散管口高于厂房4米左右或按实际情况由设计人员确认。
安装好PE燃气管后,一定要妥善的保护,千万不要私自的动、砸、压、拆、碰燃气管,以确保燃气管不被损坏。燃气管道不可以将其埋入墙体内,并且不能离地面小于10cm。千万不要自己拆装热水器和燃气管线,一定要由燃气公司的专业技术人员前来安装,这样才能保证。要是室内的管线已经带气,并且发现室内燃气泄漏的话,首先要做的是关闭表前燃气阀门,把门窗打开来通风,一定要禁止开启电器开关的所有有可能引发火花的行为。切记不要把燃气管密封,特别是整个楼栋的总阀和各用户家中的燃气表,如需装饰可做成活门柜或留通风孔,要预留足够空间以便维修和安检。
想必大家对PE燃气管各方面都有一定的了解了,还有一些比较深入的问题需要跟大家讨论一下,今天的内容是有关PE燃气管的机械连接,希望大家可以认真看一下。机械连接包括卡箍式连接和卡压式连接两种。尽管PE燃气管系统主要采用水熔连接和电熔连接,但是在某些应用场合PE燃气管道系统采用机械更方便、更经济,例如在PE燃气管道系统的修理中,有时不方便或不可能采用热熔连接或电熔连接,如在地坑中修理被损坏的埋地管道,现场条件不可能保证连接处无水,又如需要在野外连接少量大直径管道时,采用热熔连接需要专用设备可能很不经济,还有,在需要把PE燃气管道和其它管道连接时,也需要采用机械连接。
在PE燃气管道中,COG管道与N2管道水平净距不小于150mm,N2管道与H2管道间距不小于250mm。?PE燃气管道、PE燃气管件、阀门等在安装过程中及安装后应采取有效措施,防止铁屑、焊渣、砂土及其杂物进入或遗留在管内,并进行检查。PE燃气管道连接时,不得用强力对口,加偏垫或加多层垫等方法来接口端面的空隙、偏斜、错口或不同心等缺陷。焦炉煤气、混合煤气PE燃气管道法兰两侧进行跨接,其跨接电阻小于10欧母。所有PE燃气管道放散管均沿着厂房布置,且放散管口高于厂房4米左右或按实际情况由设计人员确认。


在HDPE燃气管运用的过程中,滴溅到工件表面上,造成工件表面的涂层出现难看的缩孔问题。而除了采取方法之外,我们还需要去检查一下喷涂的涂料含量中,水质的含油量的参数问题。如果说水质的含油量过高的话,机械设备工件表面的涂层,就很容易出现难看的缩孔问题。工件涂层的缩孔问题之所以会有较高的出现频率,不仅仅是因为PE管喷涂涂料的规格参数的问题。如果说工件表面喷涂的涂料在未使用之前,出现了受潮而影响了涂料喷涂性能的情况时,也容易让工件表面的涂层,出现难看的涂层缩孔问题。
HDPE燃气管施工正确的解决方法,就是施工人员在调试喷涂涂料的粘度参数时,可以增加一项涂料进水过滤器的过滤工作。在有效控制PE管的涂料含量中水质的含油量过大问题的同时,也避免了PE管中的供水泵,在运作的过程中出现漏油的问题。而正是因为这样的解决方法,才能够有效避免机械设备工件涂层的缩孔问题出现。随着科技技术的不断创新和提高,人们对PE管的要求更加高,可以通过上述方法减少涂层缩孔。大家在实际操作中,可以根据文中讲解的内容对管材的质量进行维护,希望对大家有帮助作用。
HDPE燃气管热熔对接是采用热熔对接焊机来加热PE聚乙烯管管端(热熔对接温度为210+10℃),待管端熔化后,迅速将其贴合,保持一定的压力,经冷却达到熔接的目的。适用管径范围:dn≥90mm。具体方法下面的文章为大家介绍。用电动旋刀分别将PE聚乙烯管管材端切平整,确保两管材接触面能充分吻合。将需安装连接的两根PE管水材同时放在热熔器夹具上(夹具可根据所要安装的管径大小更换夹块),每根管材另一端用管支架托起至同一水平面。将电加热板升温至210℃,放置两管材端面中间,操作电动液压装置使两管端面同时完全与电热板接触加热。抽掉加热板,再次操作液压装置,使己熔融的两管材端面充分对接并锁定液压装置(防止反弹)。保持一定冷却时间松开,操作完毕。施工完毕,须经试压验收合格后,方可埋土投入使用。PE聚乙烯管在实际操作中有好几种对接方式,我们在实际操作中要按照相应步骤来进行。
HDPE燃气管自身原因损坏,造成的漏水机率很小。三分材料,七分安装。再好的产品,安装不好都会出问题。所以其安装是容易被忽视的一个环节,也是容易造成漏水问题的环节。HDPE燃气管接头漏水,90%以上是焊接操作问题,原因可能是:焊接时温度不够,管子加热还没完全熔化就焊接,焊接面没清理干净,上面有脏东西,焊接时候的焊接时间、参数不正确。
首先,是HDPE燃气管热熔工具的专业程度:对于热熔焊接而言,焊机的温度能否实现自动稳定地控制?对于机械连接而言,夹紧工具是否专业?夹紧力是否能得到定期调校?其次,操作工是否接受过正规培训?是否持证上岗?是否熟知规范要求,是否按照相关规范进行清洁、焊接或夹紧连接要点?这些都会导致安装效果上极大的差异。PE给水烯管在日常的使用中,需要对产品进行完善标准的安装流程,但是如果产品安装不好,就会造成漏水,这是操作人员需要认真了解的问题,才能保证产品的安装标准,使得设备的性能得以良好发挥。
HDPE燃气管施工正确的解决方法,就是施工人员在调试喷涂涂料的粘度参数时,可以增加一项涂料进水过滤器的过滤工作。在有效控制PE管的涂料含量中水质的含油量过大问题的同时,也避免了PE管中的供水泵,在运作的过程中出现漏油的问题。而正是因为这样的解决方法,才能够有效避免机械设备工件涂层的缩孔问题出现。随着科技技术的不断创新和提高,人们对PE管的要求更加高,可以通过上述方法减少涂层缩孔。大家在实际操作中,可以根据文中讲解的内容对管材的质量进行维护,希望对大家有帮助作用。
HDPE燃气管热熔对接是采用热熔对接焊机来加热PE聚乙烯管管端(热熔对接温度为210+10℃),待管端熔化后,迅速将其贴合,保持一定的压力,经冷却达到熔接的目的。适用管径范围:dn≥90mm。具体方法下面的文章为大家介绍。用电动旋刀分别将PE聚乙烯管管材端切平整,确保两管材接触面能充分吻合。将需安装连接的两根PE管水材同时放在热熔器夹具上(夹具可根据所要安装的管径大小更换夹块),每根管材另一端用管支架托起至同一水平面。将电加热板升温至210℃,放置两管材端面中间,操作电动液压装置使两管端面同时完全与电热板接触加热。抽掉加热板,再次操作液压装置,使己熔融的两管材端面充分对接并锁定液压装置(防止反弹)。保持一定冷却时间松开,操作完毕。施工完毕,须经试压验收合格后,方可埋土投入使用。PE聚乙烯管在实际操作中有好几种对接方式,我们在实际操作中要按照相应步骤来进行。
HDPE燃气管自身原因损坏,造成的漏水机率很小。三分材料,七分安装。再好的产品,安装不好都会出问题。所以其安装是容易被忽视的一个环节,也是容易造成漏水问题的环节。HDPE燃气管接头漏水,90%以上是焊接操作问题,原因可能是:焊接时温度不够,管子加热还没完全熔化就焊接,焊接面没清理干净,上面有脏东西,焊接时候的焊接时间、参数不正确。
首先,是HDPE燃气管热熔工具的专业程度:对于热熔焊接而言,焊机的温度能否实现自动稳定地控制?对于机械连接而言,夹紧工具是否专业?夹紧力是否能得到定期调校?其次,操作工是否接受过正规培训?是否持证上岗?是否熟知规范要求,是否按照相关规范进行清洁、焊接或夹紧连接要点?这些都会导致安装效果上极大的差异。PE给水烯管在日常的使用中,需要对产品进行完善标准的安装流程,但是如果产品安装不好,就会造成漏水,这是操作人员需要认真了解的问题,才能保证产品的安装标准,使得设备的性能得以良好发挥。


目前城市中压燃气管道穿越工程选用的钢管有无缝钢管和焊接钢管两类:无缝钢管一般选用GB/T8163-2008《输送流体用无缝钢管》,材质为20号钢。焊接钢管一般选用GB/T3091-2008《低压流体输送用焊接钢管》,材质为Q2358。PE燃气管一般选用GBl5558.1-2003《燃气用埋地聚乙烯(PE)管道系统第1部分:管材》,材质分别为PEl00和PE80,标准尺寸比为SDRll。聚乙烯是无极性的饱和脂肪烃长链聚合物,因此PE燃气管与钢管管材性能指标完全不同。由于聚乙烯材料的蠕变与应力松弛特性,使聚乙烯的强度是时间的函数,单纯材料的力学性能数据对实际工程没有指导意义。长期静液压强度、耐快速裂纹扩展和耐慢速裂纹增长是聚乙烯材料的关键三项力学性能指标。
从管材性能分析,钢管的抗拉强度、屈服极限高,因而管道抗外力破坏、抗扭曲能力强;聚乙烯PE燃气管强度低,但使用寿命长,且优异的耐快速、慢速裂纹扩展性能保证了城市中压燃气管道的性。同时聚乙烯管道断裂延长率非常高,使得管材具有非常优异的柔韧性,良好的柔韧性也使聚乙烯管道具备了优良的抗划痕能力、抗不均匀沉降及抗震性。另外聚乙烯材料特性还决定了它具有优良的耐腐蚀性。影响管道穿越曲线的因素可分为客观条件因素及设计参数因素。客观条件因素即穿越目标的实际状况,包括道路、河流等的宽度和深度、地下障碍情况、地质条件及周围地形条件等不可改变因素。设计参数因素即入土点及出土点的位置和角度、管材选取、弹性敷设管段曲率半径等可变参数。
当穿越位置确定后,管道理想穿越曲线仅与设计参数有关。下面假定某穿越目标宽度为40m,不考虑地下障碍及地质条件,穿越管道公称直径为200mm,分别设计理想穿越曲线。穿越管道弹性敷设段曲率半径主要取决于穿越管道材质。钢管:GB《油气输送管道穿越工程设计规范》第5.1.2条规定,采用弹性敷设时,穿越管段曲率半径不宜小于1500倍钢管外径,且不应小于1200倍钢管外径。那么采用钢管穿越时,钢管外径为219mm,小曲率半径为262.8m。聚乙烯管:CJJ63-2008《聚乙烯燃气管道工程技术规程》第6.1.3条规定,聚乙烯管道敷设时,管道允许曲率半径不应小于25倍公称直径。在实际穿越过程中管道曲率半径取决于钻杆的曲率半径。
假设选用钻杆外径为66.68mm,参照钢管弹性敷设曲率半径要求,则钻杆的小曲率半径为80.02m。那么采用聚乙烯管穿越时,管外径为200mm,小曲率半径为80.2m。假定穿越段两侧地形条件良好,任意选取(实际工程应根据穿越管道周围地形确定)。入土角为9°,出土角为6°。根据上面确定的设计参数,绘出钢管理想穿越曲线见图l,聚乙烯管理想穿越曲线见图2。图l、2中,h为穿越深度,单位为m。对比上述两条穿越曲线图,得知采用钢管穿越比采用聚乙烯管穿越的穿越长度长59.91m,穿越深度深2.21m。这主要是因为钢管弹性敷设曲率半径大,从而导致其L2和h增大,而h变大又直接导致L3变大。管道回拖力是管道在回拖过程中产生的摩擦阻力、局部阻力等的组合力。
从管材性能分析,钢管的抗拉强度、屈服极限高,因而管道抗外力破坏、抗扭曲能力强;聚乙烯PE燃气管强度低,但使用寿命长,且优异的耐快速、慢速裂纹扩展性能保证了城市中压燃气管道的性。同时聚乙烯管道断裂延长率非常高,使得管材具有非常优异的柔韧性,良好的柔韧性也使聚乙烯管道具备了优良的抗划痕能力、抗不均匀沉降及抗震性。另外聚乙烯材料特性还决定了它具有优良的耐腐蚀性。影响管道穿越曲线的因素可分为客观条件因素及设计参数因素。客观条件因素即穿越目标的实际状况,包括道路、河流等的宽度和深度、地下障碍情况、地质条件及周围地形条件等不可改变因素。设计参数因素即入土点及出土点的位置和角度、管材选取、弹性敷设管段曲率半径等可变参数。
当穿越位置确定后,管道理想穿越曲线仅与设计参数有关。下面假定某穿越目标宽度为40m,不考虑地下障碍及地质条件,穿越管道公称直径为200mm,分别设计理想穿越曲线。穿越管道弹性敷设段曲率半径主要取决于穿越管道材质。钢管:GB《油气输送管道穿越工程设计规范》第5.1.2条规定,采用弹性敷设时,穿越管段曲率半径不宜小于1500倍钢管外径,且不应小于1200倍钢管外径。那么采用钢管穿越时,钢管外径为219mm,小曲率半径为262.8m。聚乙烯管:CJJ63-2008《聚乙烯燃气管道工程技术规程》第6.1.3条规定,聚乙烯管道敷设时,管道允许曲率半径不应小于25倍公称直径。在实际穿越过程中管道曲率半径取决于钻杆的曲率半径。
假设选用钻杆外径为66.68mm,参照钢管弹性敷设曲率半径要求,则钻杆的小曲率半径为80.02m。那么采用聚乙烯管穿越时,管外径为200mm,小曲率半径为80.2m。假定穿越段两侧地形条件良好,任意选取(实际工程应根据穿越管道周围地形确定)。入土角为9°,出土角为6°。根据上面确定的设计参数,绘出钢管理想穿越曲线见图l,聚乙烯管理想穿越曲线见图2。图l、2中,h为穿越深度,单位为m。对比上述两条穿越曲线图,得知采用钢管穿越比采用聚乙烯管穿越的穿越长度长59.91m,穿越深度深2.21m。这主要是因为钢管弹性敷设曲率半径大,从而导致其L2和h增大,而h变大又直接导致L3变大。管道回拖力是管道在回拖过程中产生的摩擦阻力、局部阻力等的组合力。


润星电力管材(呼和浩特市分公司)坚持以共同发展、成长、共赢,创造价值;一切以客户的价值为根本;用感恩的心做人,用高质量 内蒙古呼和浩特涂塑钢管、内蒙古呼和浩特本地附近钢丝网骨架管、内蒙古呼和浩特本地多孔格栅管赢的尊重! 竭诚欢迎新老朋友莅临我公司考察指导,并愿建立长期合作关系,我们将提供热情的服务 热诚为您服务!