

联系我们
当前位置:
珩磨管液压机械(泰州市分公司) >
泰州本地产品News
绗磨管_镗孔珩磨管质检严格放心品质
更新时间:2026-11-18 04:35:19 ip归属地:泰州,天气:晴,温度:1-13 浏览次数:3 公司名称: 珩磨管液压机械(泰州市分公司)
以下是:江苏省泰州市绗磨管_镗孔珩磨管质检严格放心品质的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 4500/吨 |
| 发货期限 | 1-2天 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 0.1吨 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20# |
| 产品品牌 | 安达 |
| 产品规格 | 95*80 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 是 |
| 产品型号 | 45# |
| 可售卖地 | 全国 |
| 产品重量 | 0.5 |
| 产品颜色 | 金属色 |
| 质保时间 | 1年 |
| 外形尺寸 | 95 |
| 适用领域 | 油缸 机械加工 |
| 是否进口 | 否 |
| 质量认证 | 000 |
| 产品功率 | 000 |
| 工作温度 | 20-25 |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 绗磨管_镗孔珩磨管放心品质供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 靖江市、海陵区、高港区、兴化市、泰兴市、姜堰区等区域。 |
以下是:江苏省泰州市绗磨管_镗孔珩磨管质检严格放心品质的图文视频



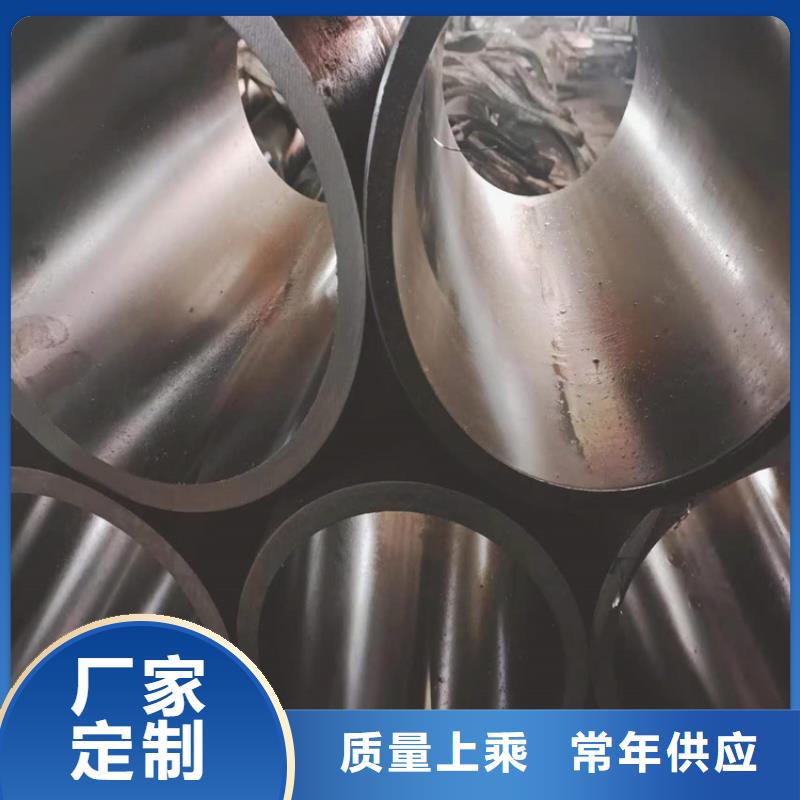

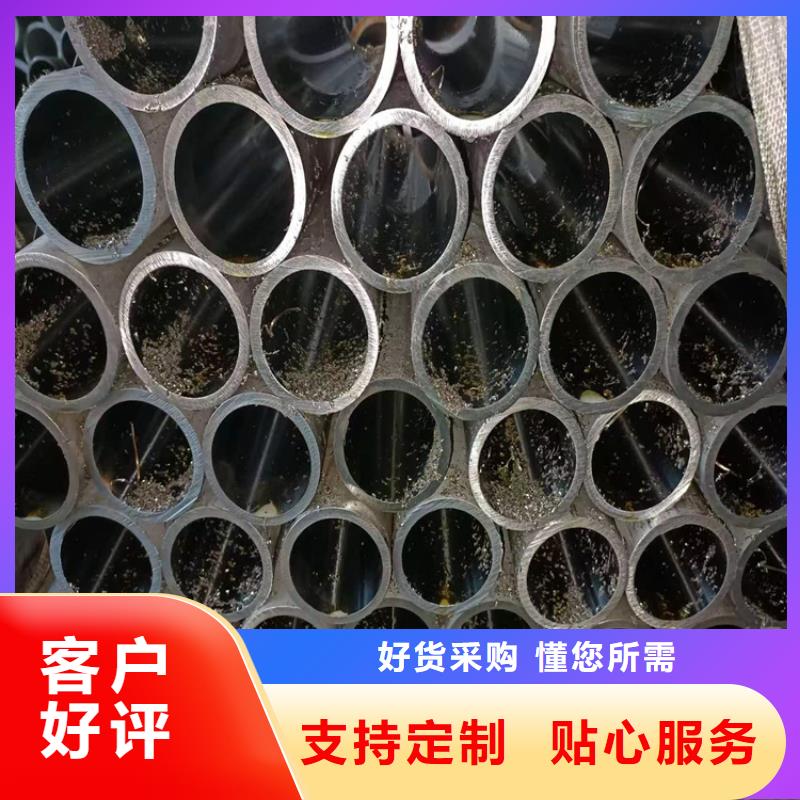
【安达珩磨管】以匠心打造多元场景产品,涵盖靖江气缸缸筒、高港活塞杆、泰兴硬轴、姜堰绗磨管、兴化316不锈钢珩磨管、徐州不锈钢珩磨管、南通研磨管、南京镀铬棒等。绗磨管_镗孔珩磨管质检严格放心品质,珩磨管液压机械(泰州市分公司)为您提供绗磨管_镗孔珩磨管质检严格放心品质产品案例,联系人:高经理,电话:【13184177133】。 江苏省,泰州市 泰州市有2100多年的建城史,秦称海阳,汉称海陵,州建南唐,文昌北宋。南唐时(937年)为州治,称为“泰州”,兼融吴楚越之韵,汇聚江淮海之风。1996年8月,设立地级泰州市。泰州人文荟萃、名贤辈出,施耐庵、郑板桥、梅兰芳是其中杰出代表。名胜古迹众多,光孝寺、崇儒祠、城隍庙、安定书院、日涉园、望海楼及梅兰芳纪念馆、人民海军诞生地纪念馆等传承历史。有溱湖湿地、千岛菜花、水上森林、天德湖公园、古银杏森林等生态自然景区。
文字或许能描绘绗磨管_镗孔珩磨管质检严格放心品质产品的轮廓,但视频却能赋予它生命。每一帧都是一次全新的体验,每一次点击都是一次心灵的触动。快来观看,让产品活起来!
以下是:江苏泰州绗磨管_镗孔珩磨管质检严格放心品质的图文介绍

珩磨管液压机械(泰州市分公司)服务于多家企业单位, 泰州本地硬轴、江苏泰州调制活塞杆、江苏泰州本地316不锈钢珩磨管产品覆盖国内三十多个省、市地区。成熟的 泰州304不锈钢珩磨管、江苏泰州本地附近活塞杆、江苏泰州镗孔珩磨管生产工艺,现代化的生产设备,完善的测试手段,以及良好的质量管理体系,确保给用户提供好品质、可靠、低价位、经得住考验的 江苏泰州本地调制珩磨管、江苏泰州不锈钢珩磨管产品。秉承“用心生产”的企业情怀,立足 江苏泰州本地27SiMn珩磨管、泰州就近软轴、泰州本地附近镀铬棒市场、顺应时代、不断做强做优。
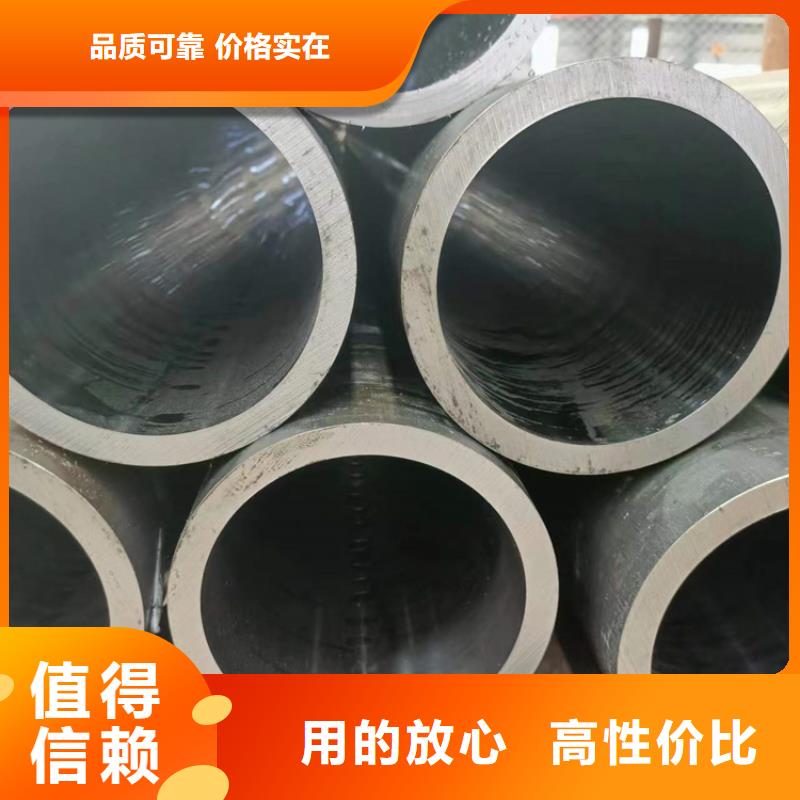

江苏泰州企业旺旺珩磨管绗磨管油缸管绗磨管厂家迅速准确的判断故障缸是非常重要的。其快速判断方法是:将装载机动臂落到底,然后启动发动机(机器处于空挡位置),将动臂操纵杆置于下降位置,加大油门根据松开动臂缸大腔接口处的漏油情况即可判断小腔油封的好坏。若大腔接口处漏油比较多,则说明该绗磨管封密封不良或油封损坏;若松开处接口不漏油可漏油很少,则说明该动臂缸小腔油封密封性能较好。大腔油封损坏,就会造成升起的动臂自动下落,其判断方法与小腔油封判定方法相反。绗磨管厂家也可用此法来判断装载机的翻斗缸或转向缸的某一绗磨管油封以及非对称式绗磨管筒(如挖掘机的斗杆缸、铲斗缸)的某一腔油封的密封情况小口径绗磨管内径绗磨光洁度多少


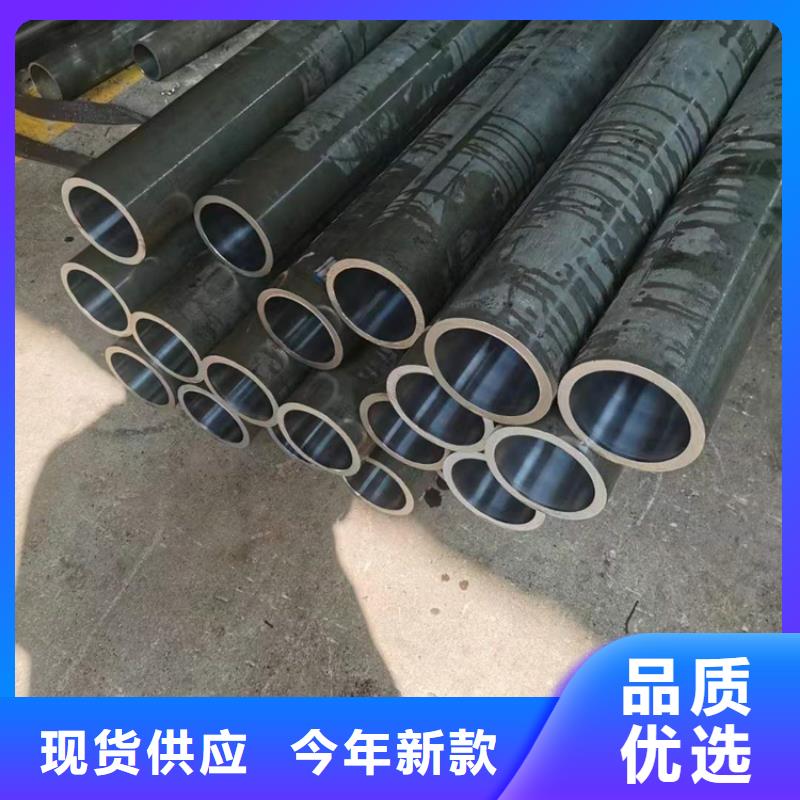
江苏泰州企业旺旺珩磨管绗磨管油缸管钢市上演了一小波反弹行情,累计持续两周左右。以上海市场为例,大口径绗磨管现货价格从3600元/吨涨至3760元/吨,上涨160元/吨,同一时间内北京市场仅反弹100元/吨。这反映出行情仍受需求预期驱动较强,心理因素起到了一定推动作用45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。

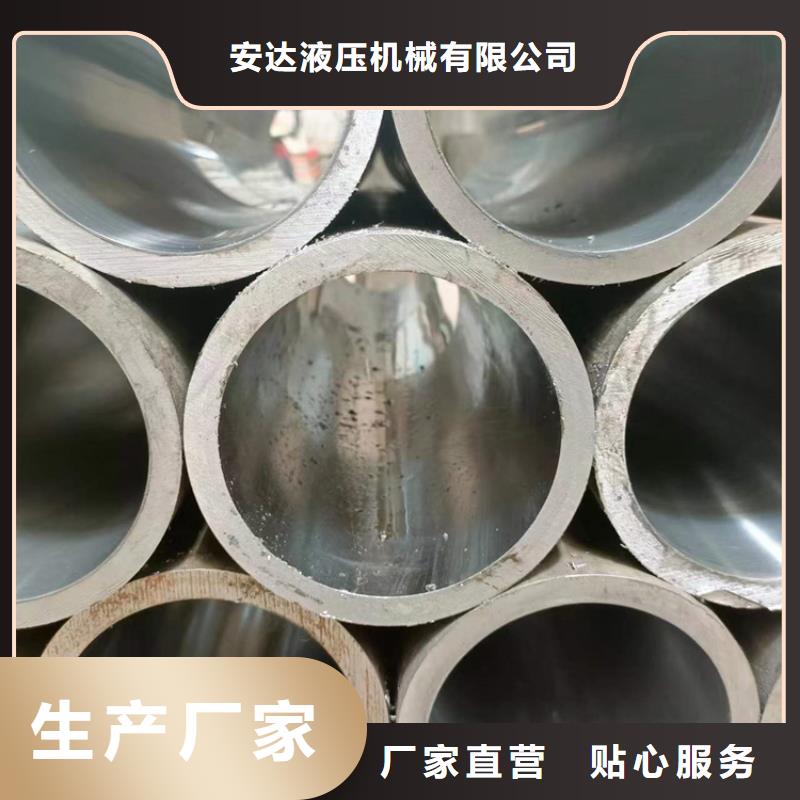
在江苏省泰州市本地采买绗磨管_镗孔珩磨管质检严格放心品质到珩磨管液压机械(泰州市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:高经理-【13184177133】。